

Базовые знания, преимущества и недостатки ковки
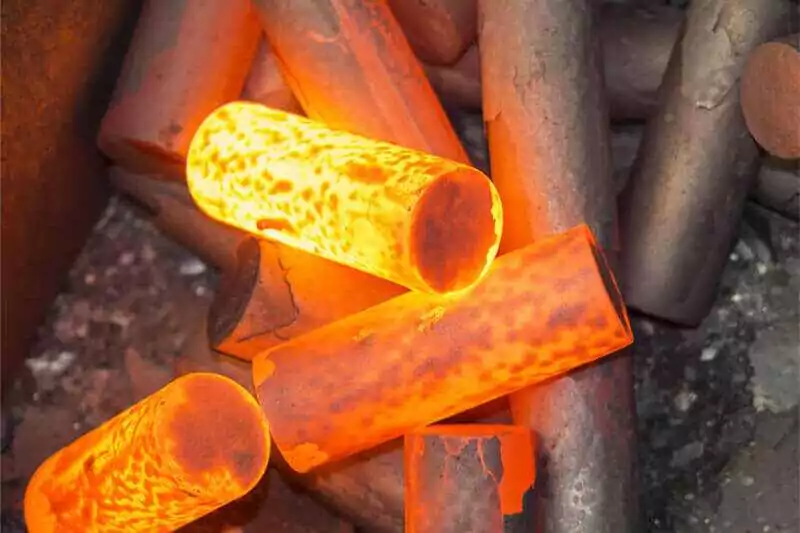
Ковка — это процесс, при котором с помощью оборудования металлическая заготовка подвергается прессованию, что приводит к пластической деформации и позволяет получить определенные механические свойства, форму и размеры. Ковка является одним из компонентов процесса. Благодаря ковке устраняются дефекты литья и другие недостатки металла, возникающие в процессе плавки. Оптимизируется микроструктура. Кроме того, механические свойства кованых изделий, как правило, лучше, чем у литых, благодаря сохранению целостности металлических линий.
Для машин чаще всего куют важные детали с высокими нагрузками и тяжелыми условиями работы. Это если только они не представляют собой пластины, профили или сварные детали, которые можно прокатывать с простыми формами.
Температура деформации
Начальная температура рекристаллизации стали составляет около 727 °С, но в качестве разделительной линии обычно используется 800 °С. Ковка выше 800°С – горячая ковка, а от 300 до 800°С – горячая или полугорячая ковка. Ковка при комнатной температуре – это холодная ковка.
Поковки, используемые в большинстве отраслей промышленности, бывают горячей штамповки, теплой штамповки и холодной штамповки. Эти методы ковки применяются при ковке деталей, таких как автомобили и машины общего назначения. Теплая ковка и холодная ковка позволяют эффективно экономить материалы.
Категория ковки
Как упоминалось выше, в зависимости от температуры ковки различают горячую, теплую и холодную ковку. По механизму штамповки ковку можно разделить на свободную ковку, штамповку, прокатное кольцо, специальную ковку.
1) Бесплатная ковка
Свободная ковка относится к способу обработки поковок с использованием простых универсальных инструментов. Он включает непосредственное приложение внешней силы к заготовке между верхней и нижней наковальнями кузнечного оборудования для деформации заготовки и получения требуемой геометрии и внутренней массы. Поковки, изготовленные методом свободной ковки, называются свободными поковками.
Свободная ковка хороша для производства поковок небольшими партиями. Кузнечное оборудование, такое как кузнечные молоты и гидравлические прессы, используется для формирования заготовок и получения качественных поковок. К основным процессам свободной ковки относятся осадка, волочение, штамповка, резка, гибка, скручивание, смещение и ковка. Свободная ковка осуществляется в виде горячей ковки.
2) Штамповка
Штамповка делится на ковку в открытых и закрытых штампах. Металлическая заготовка деформируется давлением в ковочной камере определенной формы для получения поковки. Ковка в штампах обычно используется для изготовления деталей небольшого веса и большими партиями. Штамповку можно разделить на горячую штамповку, горячую штамповку и холодную штамповку. Горячая ковка и холодная ковка являются будущим направлением развития штамповки и представляют собой уровень технологии ковки.
В зависимости от материала ковка в штампах также может быть разделена на штамповку из черных металлов, штамповку из цветных металлов и формование порошковых изделий. Как следует из названия, материалы представляют собой черные металлы, такие как углеродистая сталь, цветные металлы, такие как медь и алюминий, и материалы порошковой металлургии.
Экструзия должна быть отнесена к штамповке, которую можно разделить на экструзию тяжелых металлов и экструзию легких металлов. Закрытая штамповка и закрытая осадка относятся к двум передовым процессам штамповки. Поскольку нет летающей кромки, коэффициент использования материала высок. Отделка сложных поковок может выполняться в один или несколько процессов.
Без летающих кромок площадь усилия поковки меньше, и требуемая нагрузка также меньше. Однако следует отметить, что заготовка не может быть полностью ограничена. Поэтому необходимо строго контролировать объем заготовки, контролировать взаимное расположение ковочного штампа и измерять поковку, а также стремиться к уменьшению износа ковочного штампа.
3) Мельничное кольцо
Кольцевая мельница относится к производству кольцевых деталей разного диаметра на специальном оборудовании кольцефрезерного станка. Этот метод позволяет производить детали в форме колеса, такие как ступицы автомобильных колес и колеса поездов.
4) Специальная ковка
К специальной ковке относятся вальцовка, клиновая прокатка, радиальная ковка, ковка в жидких штампах и другие методы ковки, более подходящие для изготовления некоторых деталей специальной формы. Например, роликовая ковка является хорошим эффективным процессом для снижения последующего давления при формовании. Клиновой прокаткой можно производить стальные шарики, трансмиссионные валы и другие детали. Наконец, радиальная ковка позволяет производить большие бочки, ступенчатые валы и другие поковки.
5) Кузнечный штамп
В зависимости от режима движения ковочного штампа ковку можно разделить на маятниковую прокатку, маятниковую ротационную ковку, роликовую ковку, клиновую прокатку, валковое кольцо и наклонную прокатку. Качающиеся валки, маятниковые качели и кольца хороши для точной ковки. Чтобы улучшить использование материалов, роликовая ковка и поперечная прокатка хороши для предварительной обработки тонких материалов.
Вращающаяся ковка, как и свободная ковка, тоже локально формируется. Его главное преимущество заключается в том, что его можно формовать с меньшим усилием ковки, чем размер поковки. Включая свободную ковку, этот метод ковки, при обработке материал расширяется от близлежащей поверхности формы к свободной поверхности. Поэтому трудно обеспечить точность. Компьютеры контролируют направление движения ковочного штампа и процесс ротационной штамповки.
Форма сложных и высокоточных изделий может быть получена с меньшим усилием ковки, например, производство поковок типа лопаток паровых турбин многих разновидностей и больших размеров. Движение пресс-формы кузнечного оборудования не соответствует степени свободы и может быть разделено на следующие четыре формы:
Ограничьте форму силы ковки
Квазиходовой режим ограничения
Режим ограничения хода
Режим ограничения энергии
Чтобы получить высокую точность, следите за тем, чтобы не допустить перегрузки в нижней мертвой точке, контролируйте скорость и положение пресс-формы. Потому что все это может повлиять на допуски ковки, точность формы и срок службы штампа. Кроме того, для сохранения точности обратите внимание на регулировку зазора направляющей ползуна, обеспечение жесткости, регулировку нижней мертвой зоны и использование вспомогательных передач.
Существуют также вертикальные и горизонтальные перемещения ползуна (для ковки тонкостенных деталей, охлаждения смазки и ковки деталей для скоростного производства), а использование компенсационных устройств может увеличить перемещение в других направлениях.
Вышеуказанные способы разные. Требуемое усилие ковки, процесс, использование материала, предел текучести, допуски на размеры и методы охлаждения смазкой также различаются. Эти факторы также являются факторами, влияющими на уровень автоматизации.
Ковочные материалы
Материалами для штамповки являются в основном углеродистые и легированные стали различных компонентов, затем следуют алюминий, магний, медь, титан и их сплавы. Исходное состояние материала — пруток, слиток, металлический порошок и жидкий металл. Отношение площади поперечного сечения металла до деформации к площади поперечного сечения после деформации называется коэффициентом ковки. Правильный выбор коэффициента ковки, разумной температуры нагрева и времени выдержки, разумной температуры ковки и конечной температуры ковки, разумной величины деформации и скорости деформации во многом способствует улучшению качества продукции и снижению затрат.
Как правило, в поковках малого и среднего размера в качестве заготовки используется прутковый прокат круглого или квадратного сечения. Зернистая структура и механические свойства прутка должны быть однородными и хорошими. Форма и размер точны, а качество поверхности хорошее, что удобно для массового производства ткани. Пока температура нагрева и условия деформации разумно контролируются, вы можете ковать без большой деформации ковки.
Слитки используются только для крупных поковок. Слитки представляют собой литые структуры с крупными столбчатыми кристаллами и рыхлыми центрами. Поэтому необходимо разбить столбчатые кристаллы на мелкие зерна за счет большой пластической деформации. Затем разрыхлите и уплотните их, чтобы получить превосходную микроструктуру металла и механические свойства.
Поковка материалов порошковой металлургии
Заготовки заводского изготовления порошковой металлургии, сформированные прессованием и спеканием, могут быть превращены в порошковые поковки методом безмуховой штамповки в горячем состоянии. Поковочный порошок близок по плотности к обычным штампованным штампам, имеет хорошие механические свойства и высокую точность, что позволяет сократить последующую обработку резанием. Поковки порошка равномерно организованы внутри и не имеют сегрегации. Поэтому они хороши для изготовления таких заготовок, как маленькие шестерни. Однако цена порошка намного выше, чем цена обычных удилищ. Применение в производстве также в определенной степени ограничено.
К жидкому металлу, заливаемому в камеру формы, прикладывают статическое давление, чтобы он затвердевал, кристаллизовался, текал, пластически деформировался и формовался под давлением. Таким образом, можно получить желаемую форму и характеристики штамповки. Штамповка жидким металлом представляет собой метод формования, промежуточный между литьем под давлением и ковкой в штампе. Он подходит для сложных тонкостенных деталей, которые трудно формировать обычной штамповкой.
Другие материалы
В дополнение к обычным материалам и алюминию, магнию, меди, титану и т. д. и их сплавам также кованые или прокатные в готовом виде жаропрочные сплавы на основе железа, суперсплавы на основе никеля, суперсплавы на основе кобальта из деформационного сплава. Но эти сплавы, из-за их относительно узкой пластической области, трудность ковки будет относительно большой. Температура нагрева различных материалов, температура ковки и конечная температура ковки имеют строгие требования.
Разработка
Различные методы ковки имеют разные процессы, из которых процесс горячей штамповки является самым продолжительным. Общий порядок таков: вырубка ковки → нагрев заготовки ковки → заготовка ковки в рулоне → формовка штамповки → режущая кромка → штамповка → исправление → промежуточный контроль, проверка размера поковки и поверхностных дефектов → термическая обработка ковки, чтобы устранить напряжение ковки, улучшить металл производительность резки → очистка, в основном для удаления окалины с поверхности → коррекция → проверка. Поковки общего назначения проходят осмотр на внешний вид и твердость. Важные поковки также должны пройти анализ химического состава, механических свойств, остаточного напряжения и другие испытания, а также неразрушающий контроль.
Особенности ковки
По сравнению с отливками кованые металлы улучшают свою микроструктуру и механические свойства. После деформации структуры отливки методом ковки вследствие деформации и рекристаллизации металла исходные крупные дендриты и столбчатые зерна становятся изотильными рекристаллизационными структурами с более мелкими зернами и однородным размером.
Таким образом, исходная сегрегация, рыхлость, пористость, зажатость шлака и другие уплотнения и сварки в стальных слитках, и его структура становится более компактной. Это улучшает пластичность и механические свойства металла.
Механические свойства отливок ниже, чем у поковок из того же материала. Кроме того, обработка ковкой может обеспечить непрерывность структуры металлического волокна. Таким образом, структура волокна поковки соответствует форме поковки. Обтекаемость металла завершена, а поковки, изготовленные методом прецизионной штамповки, холодной штамповки, горячей штамповки и другими способами, гарантируют, что детали имеют хорошие механические свойства и длительный срок службы, несравнимые с отливками.
Поковки
Поковки - это объекты, к которым прикладывается давление для придания требуемой формы или подходящей силы сжатия посредством пластической деформации. Эта сила обычно достигается за счет использования молотка или давления. Процесс ковки создает тонкую зернистую структуру и улучшает физические свойства металла. При реальном использовании деталей правильная конструкция позволяет частицам течь в направлении основного давления.
Кастинг
Отливка – это литое металлическое изделие, полученное различными способами литья. Он включает в себя расплавленный жидкий металл, впрыскиваемый в заранее подготовленную форму путем заливки, литья под давлением или другими способами литья. Охлаждением пескопада, очисткой, доочисткой и т.п. получаются объекты с определенной формой, размерами и характеристиками.